2026-07-03
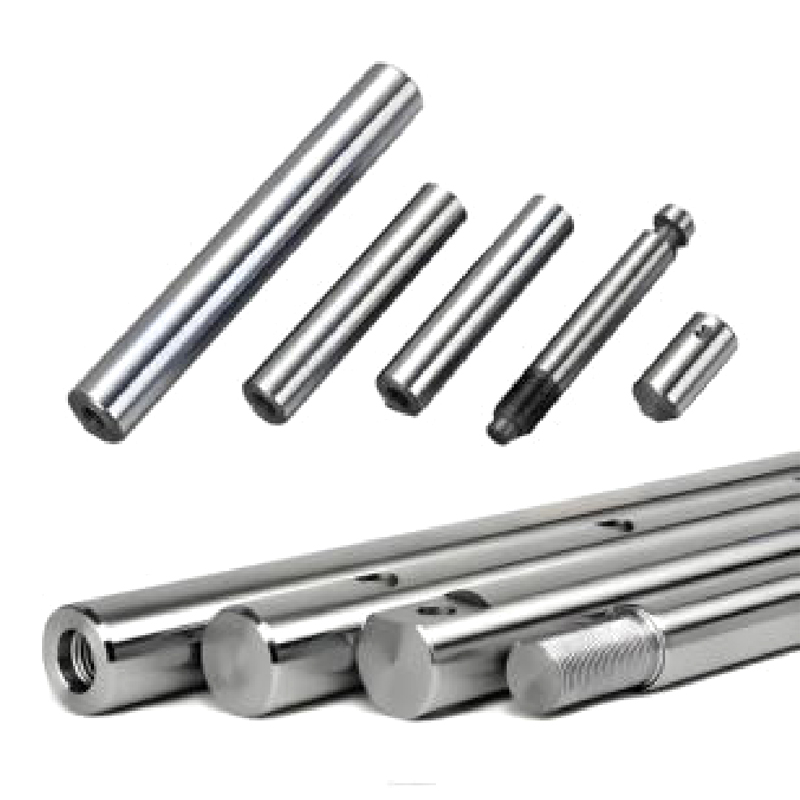
Bir hidrolik silindirin erken arızalanması durumunda, temel nedenin contalara veya silindir gövdesine değil, piston çubuğuna kadar gitmesi ihtimali yüksektir. Hassas piston kolu işleme, bir çubuğun tekrarlanan basınç döngüleri altında kalıp kalmadığını veya aylar içinde sızıntı yapıp çizmeye başlayıp başlamadığını belirleyen şeydir. Bu kılavuz, hassas piston kolu işlemede gerçekte neler olduğunu, her adımın neden önemli olduğunu ve bir tedarikçiden parti kabul etmeden önce nelerin kontrol edilmesi gerektiğini açıklamaktadır.
Piston kolu yalnızca silindire girip çıkan metal bir çubuk değildir. Binlerce veya milyonlarca uzatma ve geri çekme döngüsüne şeklini, yüzey kaplamasını veya düzlüğünü kaybetmeden dayanması gereken, yük taşıyan, basınç yalıtımlı bir bileşendir. Yuvarlaklık veya yüzey pürüzlülüğündeki küçük bir sapma bile contanın aşınmasını hızlandırabilir, sıvının geçmesine izin verebilir veya çubuğun yandan yükleme altında bükülmesine neden olabilir. Hassas piston kolu işlemenin çoğu endüstriyel uygulamada isteğe bağlı bir yükseltme olarak değerlendirilmemesinin nedeni budur; hidrolik silindirlerde, aktüatörlerde veya ağır makinelerde kullanılan herhangi bir şey için temel bir gerekliliktir.
Gevşek toleranslara göre işlenmiş bir çubuk ile hassas spesifikasyonlara göre işlenmiş bir çubuk arasındaki maliyet farkı, erken arıza maliyetiyle karşılaştırıldığında genellikle küçüktür. Sahada arızalanan bir çubuğun yalnızca değiştirilmesi gerekmez; bu genellikle arıza süresi, contanın değiştirilmesi ve bazen de silindir deliğinin hasar görmesi anlamına gelir.
Hassas piston kolu işleme genellikle bir dizi işleme ve bitirme adımını takip eder ve her biri sonuncunun doğruluğuna bağlıdır. Bu aşamalardan herhangi birinin atlanması veya acele edilmesi, daha sonra işlevsel bir sorun olarak ortaya çıkma eğilimindedir.
Ham çubuk stoğu ilk önce bir torna tezgahında döndürülerek nihai çapa yakın hale getirilir, fazla malzeme büyük kısmı çıkarılır ve temel silindirik şekil oluşturulur. Bu aşama daha sonraki her adımın temelini oluşturur, bu nedenle yüzey kalitesi bu noktada hala pürüzlü olsa da burada salgı ve tutarlılık önemlidir.
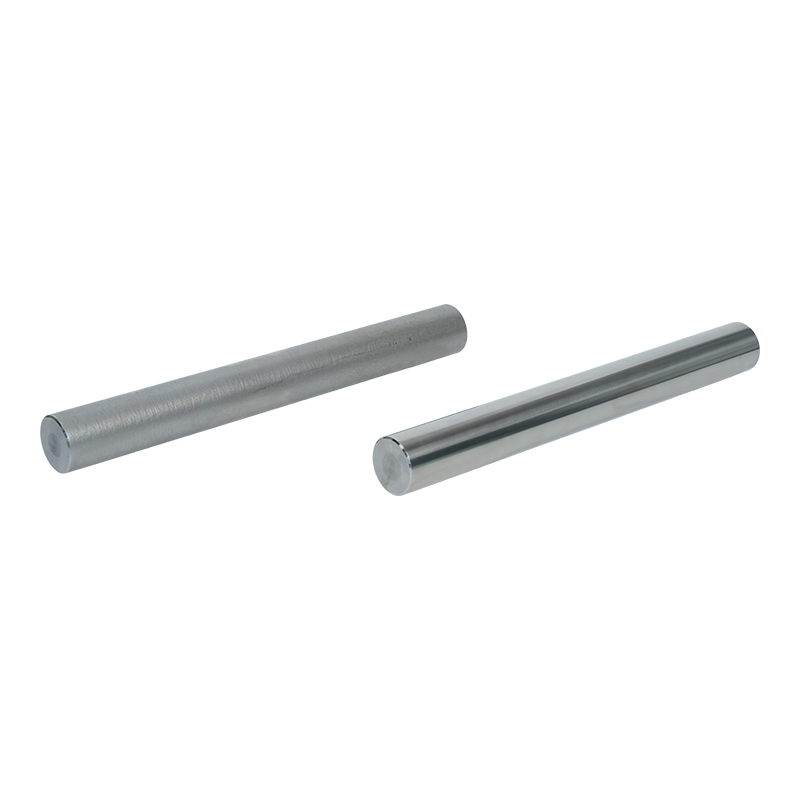
Döndürmeden sonra çubuk, çapı sıkı tolerans aralığına getirmek ve düzlüğü geliştirmek için merkezsiz veya silindirik taşlama işlemine tabi tutulur. Taşlama, boyutsal hassasiyetin çoğunun elde edildiği yerdir çünkü tornalamanın geride bıraktığı küçük tutarsızlıkları ortadan kaldırır ve çok daha ince bir yüzey kalitesi sağlar.
Parlatma geçişi, iyi sızdırmazlık teması için gereken düşük yüzey pürüzlülüğü değerlerini hedefleyerek yüzeyi daha da hassaslaştırır. Bu adım, çubuğun hidrolik contalarla ne kadar iyi etkileşime girdiğini doğrudan etkiler; çok pürüzlü bir çubuk, contaları hızlı bir şekilde aşındırır, yanlış şekilde aşırı pürüzsüz olan ise yağlama tutma oranını azaltabilir.
Özellikle uzun çubuklarda, daha önceki işleme veya ısıl işlem aşamalarında hafif bükülmeler meydana gelebilir. Genellikle kontrollü basınç altında mekanik olarak yapılan bir düzeltme işlemi, son incelemeden önce bunu düzeltir, böylece çubuğun yük altında tüm uzunluğu boyunca tutarlı bir şekilde performans göstermesi sağlanır.
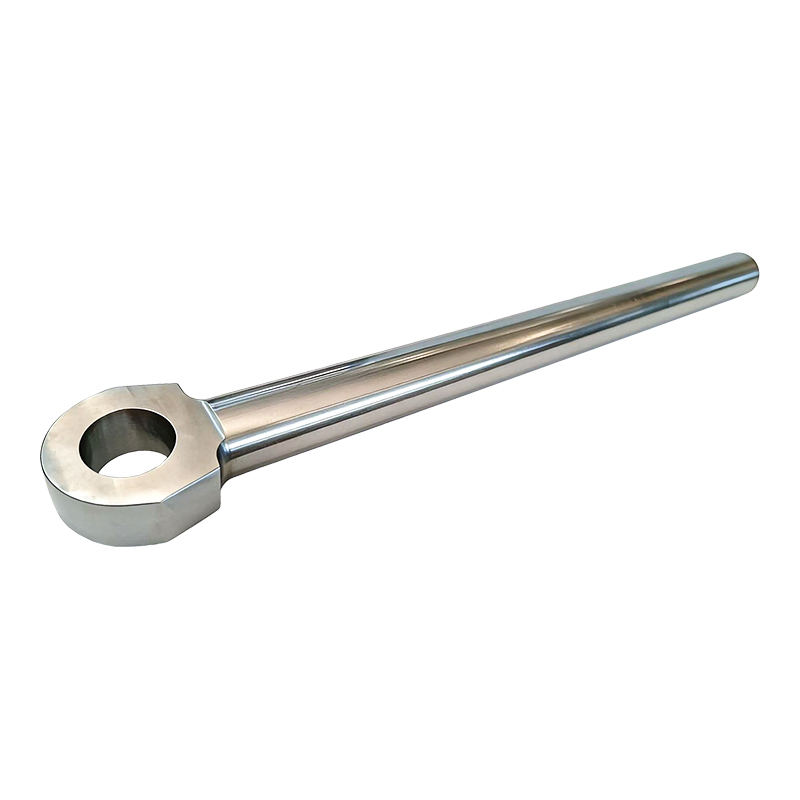
Tek başına işleme, piston çubuğunu zorlu uygulamalara hazır hale getirmez. Yüzey işlemleri, ham işlenmiş çeliğin kendi başına sahip olmadığı sertliği, korozyon direncini ve aşınma korumasını ekler. Farklı tedaviler, farklı çalışma ortamlarına uygundur ve yanlış olanı seçmek, erken çubuk arızasının yaygın bir nedenidir.
| Tedavi | Ana Fayda | Tipik Kullanım Durumu |
| Sert Krom Kaplama | Yüksek aşınma direnci, iyi korozyon koruması | Genel amaçlı hidrolik silindirler |
| Nikel-Krom Kaplama | Standart kroma göre geliştirilmiş korozyon direnci | Deniz, açık deniz ve nemli ortamlar |
| İndüksiyonla Sertleştirme | Sert çekirdeği korurken artan yüzey sertliği | Ağır yük endüstriyel ve mobil ekipmanlar |
| Seramik Kaplama | Mükemmel aşınma ve kimyasal direnç | Agresif kimyasal veya yüksek döngülü ortamlar |
| nitrürleme | Önemli boyut değişikliği olmadan derin yüzey sertliği | Distorsiyona duyarlı hassas uygulamalar |
Bir tedarikçinin hassas piston kolu işleme yeteneklerini değerlendirirken, ölçülebilir birkaç spesifikasyon size genel bir "yüksek hassasiyet" iddiasından çok daha fazlasını anlatır. Bunlar doğrudan sormaya değer rakamlardır.
Çoğu piston çubuğu arızası, yukarıda açıklanan işleme aşamalarından birindeki eksiklikten kaynaklanabilir. Tutarsız bir şekilde taşlanan çubuklar, conta her vuruşta biraz düzensiz bir yüzeye temas ettiğinden, takıldıktan sonra sıklıkla eşit olmayan aşınma desenleri gösterir. Kötü düzeltme, çubukları basınç altında yandan yüklemeye yatkın hale getirir, bu da zamanla hem conta aşınmasını hem de çubuk yorulmasını hızlandırır.
Kaplama sorunları, özellikle kaplama kalınlığının tutarsız olduğu veya yapışmanın zayıf olduğu durumlarda sık karşılaşılan bir diğer sorundur. Zamanından önce pul pul dökülen veya aşınan bir kaplama, ana metali korozyona maruz bırakır; bu da küçük bir yüzey kusurunu hızla tamamen değiştirilmesi gereken bir çubuğa dönüştürebilir. Bu değişkenlerin her birini belgeleyen ve kontrol eden bir tedarikçiyi seçmek, genellikle yıllarca dayanan bir rot ile tekrarlanan bakım sorunlarına neden olan bir rot arasındaki farktır.
Hassas piston kolu işleme için bir tedarikçiye başvurmadan önce, genel pazarlama iddialarına güvenmek yerine birkaç pratik soruya net yanıtlar almak faydalı olacaktır.
Hassas piston kolu işleme, listeden kontrol edebileceğiniz tek bir adım değildir; bu, hepsinin bir arada tutulması gereken bir işleme ve bitirme kararları zinciridir. Mükemmel şekilde taşlanmış ancak kötü kaplanmış bir çubuk, iyi kaplanmış ancak tutarsız şekilde taşlanmış bir kamış kadar hızlı bir şekilde arızalanacaktır. Tedarikçiden net belgeler ve ölçülebilir toleransları önceden almak, çubuk hizmete girdikten sonra zayıf halka hakkında bilgi sahibi olmaktan kaçınmanın en güvenilir yoludur.
Bize Ulaşın
+86-137-0618-5800
No.3 Dujuan Batı Yolu, Hudai Kasabası, Binhu Bölgesi, Wuxi Şehri, Jiangsu Eyaleti
İletişime Geçin
Mobil