İplik Kavrama Uzunluğu Tutuş Gücünden Daha Fazlasını Etkiler
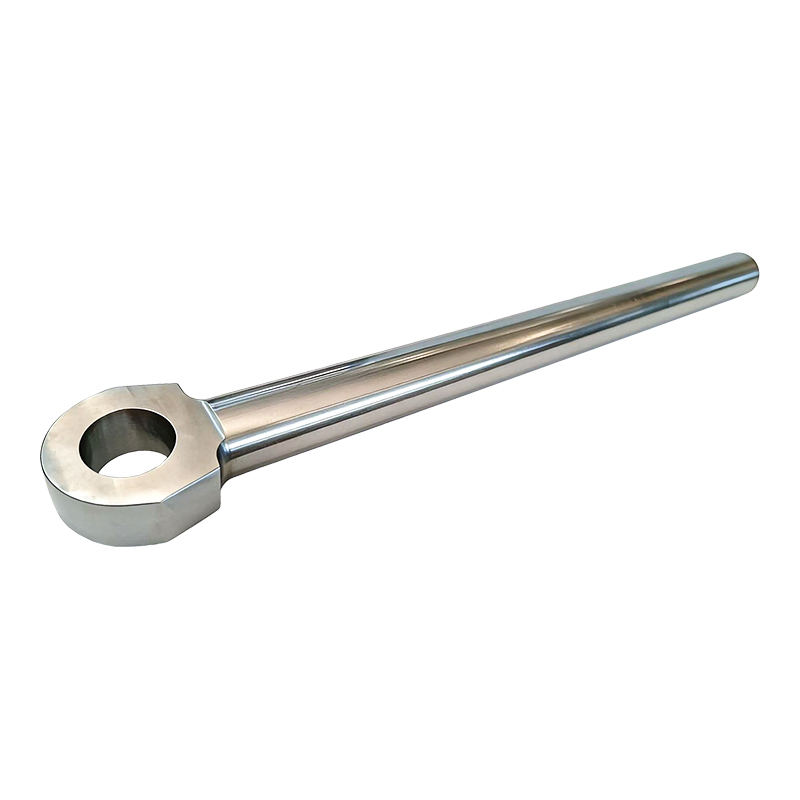
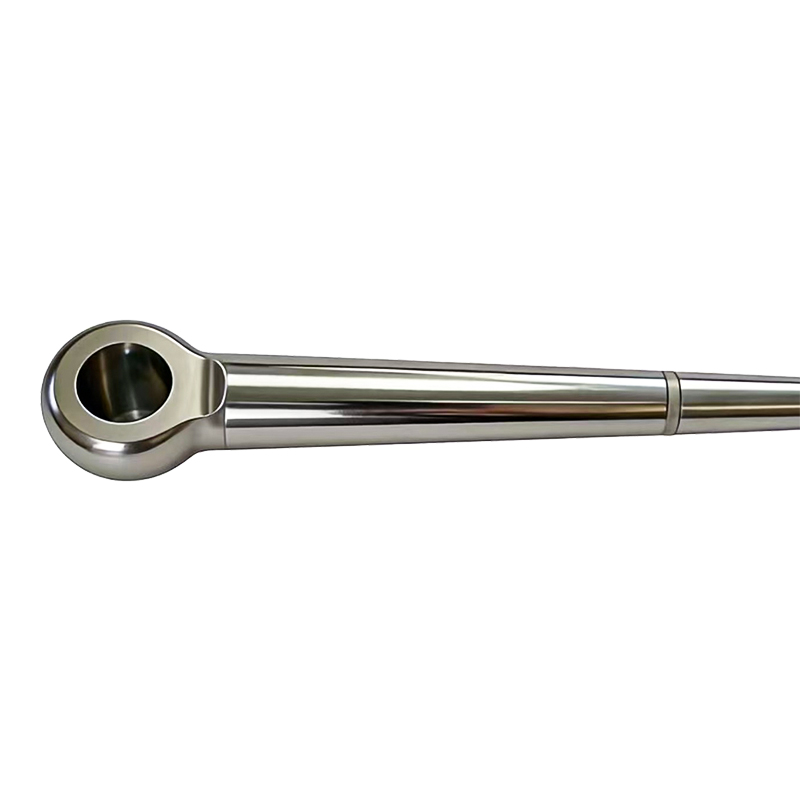
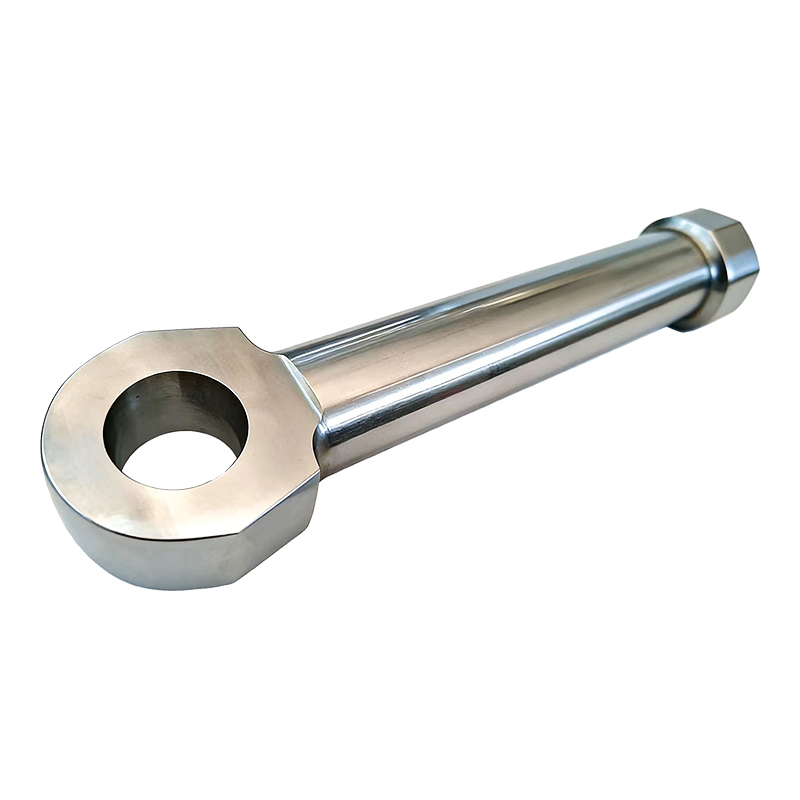
Bir piston kafası, bir piston kolu düzeneğinin parçası olarak çubuğa vidalandığında, bu dişli bağlantısının kavrama uzunluğu, iki bileşenin ne kadar güvenli bir şekilde birleştirildiğini belirlemekten fazlasını yapar. Yetersiz diş bağlantısı, stresi temas eden ilk birkaç dişte yoğunlaştırır; bu, tekrarlanan döngüler, bağlantı aslında mekanik olarak hiç gevşemese bile, tam olarak bu noktada yorulma çatlamasına yol açabilir. Bağlantının taşıması gereken yük ile uygun kavrama ölçekleri olduğundan, piston kolu düzenekleri için diş kavrama spesifikasyonlarının sabit bir uzunluk yerine genellikle diş çapının katları olarak ifade edilmesinin nedeni budur.
Konu kilitleme yöntemleri de burada önemlidir. Güvenli kalmak için yalnızca torka dayanan bir bağlantı, hidrolik çalışmaya özgü titreşim ve basınç döngüsü altında kademeli olarak gevşeyebilir; bu nedenle çoğu piston çubuğu düzeneği, yalnızca sürtünmeye bağlı olmak yerine uygun torka ek olarak mekanik bir kilitleme özelliği, yapışkan diş kilitleyici veya bir kilitleme somunu içerir.
Kaynaklı ve İşlenmiş Piston Kafası Bağlantıları Farklı Şekillerde Başarısız
Piston kafaları çubuğa dişli ve işlenmiş bir bağlantı veya kaynaklı bir bağlantı yoluyla takılabilir ve seçim yalnızca montaj maliyetini değil aynı zamanda bağlantının zaman içindeki gerilim altında nasıl davranacağını da etkiler. İşlenmiş bir dişli bağlantı kademeli olarak arızalanma eğilimindedir ve tam bir arıza meydana gelmeden önce genellikle hafif bir gevşeme veya küçük bir sızıntı gibi erken belirtiler gösterir ve bu da bakım ekiplerine bir uyarı penceresi verir. Bunun aksine, kaynaklı bir bağlantı normal koşullar altında tipik olarak daha güçlüdür ancak bir kaynak hatası mevcutsa daha aniden başarısız olabilir, çünkü bağlantı kopmadan önce gelişen bir sorunun sinyalini verecek mekanik bir gevşeklik yoktur.
Denetim Yöntemleri Neden İkisi Arasında Farklıdır?
Kaynaklı piston çubuğu düzenekleri genellikle, düzenek hizmete girmeden önce kaynak bütünlüğünü doğrulamak için ultrasonik veya boya penetrant muayenesi gibi tahribatsız muayene yöntemleri gerektirir, çünkü yüzey muayenesi tek başına yüzey altı kaynak kusurlarını ortaya çıkaramaz. Öte yandan dişli düzenekler, rutin kalite kontrolün bir parçası olarak gerçekleştirilmesi nispeten daha basit olan tork testi ve görsel diş muayenesi yoluyla sıklıkla doğrulanabilir.
Sızdırmazlık Oluğu Toleransları İnsanların Beklediğinden Daha Uzun Bir Erişime Sahiptir
Piston contasını tutmak için piston kafasına işlenen oluğun sıkı boyut toleranslarını karşılaması gerekir ve buradaki küçük sapmalar, contanın çok ötesine uzanan sonuçlara neden olur. Biraz fazla geniş olan bir oyuk, contanın basınç altında kaymasına izin verir, bu da eşit olmayan aşınmaya ve sonuçta bypass sızıntısına yol açar. Biraz fazla dar olan bir oyuk, kurulum sırasında contayı sıkıştırabilir ve çevredeki aksam tamamen işlevsel görünse bile erken arızalanan zayıf bir nokta oluşturabilir. Bu oluk bitmiş piston kafasının sabit bir özelliği olduğundan, işleme sonrasında tolerans sorununu düzeltmek genellikle parçanın yeniden işlenmesi yerine hurdaya çıkarılması anlamına gelir.
- Oluk genişliği toleransı, contanın basınç döngüsü altında ne kadar hareket edebileceğini doğrudan etkiler
- Yiv derinliği conta sıkıştırmasını etkiler, bu da hem sızdırmazlık performansını hem de conta ömrünü etkiler
- Pürüzlü bir oluk yüzeyi contayı içeriden aşındırabileceğinden, oluğun içindeki yüzey kalitesi neredeyse çubuk üzerindeki yüzey kalitesi kadar önemlidir.
- İşlemeden kalan keskin köşeler veya çapaklar, montaj sırasında erken conta hasarının yaygın ve önlenebilir bir nedenidir
Mil ve Piston Arasındaki Eşmerkezlilik, Aşınmayı Fonksiyonu Etkilemeden Çok Önce Etkiler
A piston kolu tertibatı Çubuk merkez hattı ile piston kafası arasında hafif bir eşmerkezlilik hatası olsa bile bir süre normal şekilde çalışabilir, ancak bu yanlış hizalama tipik olarak ilk olarak silindir deliği veya burç yüzeylerinde eşit olmayan bir aşınma olarak, fark edilir bir performans sorununa yol açmadan çok önce ortaya çıkar. Bu, eşmerkezliliğin, hem çubuk çapının hem de piston çapının ayrı ayrı kendi toleranslarına uygunluğunu doğrulamaktan ayrı olarak özel bir kalite kontrol adımı olarak kontrol edilmesinin nedenlerinden biridir, çünkü iki ayrı ayrı doğru bileşen bir araya monte edildiğinde hala yanlış hizalanmış olabilir.
| Eşmerkezlilik Durumu | Erken Belirti | Uzun Vadeli Sonuç |
| Tolerans dahilinde | Delik ve contalarda eşit aşınma deseni | Beklenen hizmet ömrüne ulaşıldı |
| Küçük sapma | Biraz düzensiz conta aşınması, henüz dışarıdan görülemiyor | Daha kısa conta ömrü, daha erken bakım aralığı |
| Önemli sapma | Dikkat çekici yan yükleme ve delik çentiği | Erken silindir arızası, olası delik hasarı |
Montajın Sadece Bileşenlerini Değil Bir Bütün Olarak Test Edilmesi
Kalite kontrolündeki yaygın bir boşluk, tamamlanmış düzeneği işlevsel bir ünite olarak birlikte test etmeden, çubuk ve piston kafası gibi bir piston çubuğu düzeneğinin ayrı ayrı bileşenlerinin kendi spesifikasyonlarına göre test edilmesidir. Monte edilmiş ünite üzerindeki basınç testi ve strok döngüsü, küçük hizasızlıklar veya bağlantı zayıflıkları gibi, her bir parça kendi başına incelendiğinde ortaya çıkmayacak olan etkileşim sorunlarını ortaya çıkarabilir. Bu, ekskavatörler ve kazık çakma makineleri gibi yüksek döngülü uygulamalara bağlı montajlar için özellikle önemlidir; burada basınç, titreşim ve tekrarlanan hareketten oluşan birleşik gerilimler ancak her şey birlikte çalıştığında ortaya çıkar.
Tamamlanmış piston kolu düzeneklerini Wuxi tesisimizden ayrılmadan önce tam üniteler olarak test ediyoruz, çünkü bileşen düzeyindeki testler tek başına, yalnızca bir çubuk ve piston kafası gerçek basınç döngüsü altında birlikte çalıştığında ortaya çıkan türden etkileşim sorunlarını her zaman yakalayamıyor.
Özel Bir Montaj Uyumluluk Sorununu Çözdüğünde Standart Montaj Çözemez
Standart piston kolu düzenekleri, ekipman özellikleri yaygın olarak mevcut konfigürasyonlarla yakından uyumlu olduğunda iyi çalışır, ancak daha eski makineler, değiştirilmiş ekipmanlar veya benzersiz çalışma ortamları genellikle bir katalog bölümünden uyarlanmak yerine tam gereksinimlere göre oluşturulmuş bir şeye ihtiyaç duyar. Bir gelenek hidrolik piston kolu düzenekleri Standart bir parçayı başka bir yere sığdırmak için bir spesifikasyondan ödün vermeye zorlamak yerine, diş adımı, montaj stili, sızdırmazlık kanalı boyutları ve yüzey işleminde aynı anda ayarlama yapılmasına izin verin.
- Orijinal teknik özelliklerin artık mevcut standart tekliflerle eşleşmediği eski veya üretimi durdurulmuş ekipmanlar
- Tüm aksamda standart dışı yüzey işlemleri gerektiren korozif veya aşındırıcı ortamlardaki uygulamalar
- Montaj noktalarının veya strok uzunluğunun artık standart bir parçayla eşleşmediği, orijinal tasarımından değiştirilmiş ekipman
- Birden fazla ünitede garantili tutarlı performansla uyumlu montaj seti gerektiren durumlar
İnşaat makineleri, petrol sahaları ve madencilik operasyonlarında desteklediğimiz ekipman yelpazesi göz önüne alındığında, özel yapım piston kolu düzenekleri çoğunlukla bir ekipman parçası orijinal fabrika spesifikasyonlarına uymayacak şekilde değiştirildiğinde veya onarıldığında ortaya çıkma eğilimindedir.