Geleneksel Sert Krom Kaplama Neden Yeniden Değerlendiriliyor?
Sert krom kaplama, bir ürün için varsayılan kaplama olmuştur. kaplamalı piston kolu Bunun nedeni büyük ölçüde aşınma direnci, korozyona karşı koruma ve nispeten düşük maliyet arasında güçlü bir denge sunmasıdır. Ancak kaplama işleminin kendisi, birçok bölgede giderek daha sıkı çevre ve işyeri güvenliği düzenlemelerine tabi olan altı değerlikli kroma dayanıyor. Bu düzenleyici baskı, sert kromu bir seçenek olarak ortadan kaldırmadı, ancak üreticileri, aynı çevresel uyumluluk yükü olmadan performansıyla eşleşebilecek alternatif kaplama teknolojilerini değerlendirmeye itti.
Bu değişim tamamen düzenleyici de değil. İkame olarak ortaya çıkan alternatif kaplamalardan bazıları, belirli aşınma ve korozyon senaryolarında aslında geleneksel sert kromdan daha iyi performans gösteriyor; bu, konuşmanın basit uyumluluğun ötesine geçerek belirli uygulamalar için gerçek performans karşılaştırmasına geçtiği anlamına geliyor.
Sert Kromda Mikro Çatlama Her Zaman Bir Kusur Değildir
Kaplamalı hidrolik piston kolu spesifikasyonlarına yeni başlayan kişileri şaşırtan bir ayrıntı, sert krom kaplamanın, kaplama işleminin bir parçası olarak doğal olarak bir mikro çatlaklar ağı oluşturmasıdır ve bu, otomatik olarak bir düşük kalite işareti değildir. Bu mikro çatlaklar, krom tabakası çökeldikçe oluşan iç gerilim nedeniyle oluşur ve uygun şekilde kontrol edilen bir kaplama işleminde bunlar eşit şekilde dağıtılır ve kaplamanın genel performansından ödün vermeyecek kadar sığ kalır.
Mikro Çatlama Gerçek Bir Sorun Haline Geldiğinde
Sorun, çatlaklar eşit olmayan şekilde dağıldığında, beklenenden daha derine indiğinde veya ana metale doğru sürekli bir yol oluşturacak şekilde birbirleriyle birleştiğinde ortaya çıkar. Bu durumda, aşındırıcı nem veya kirletici maddeler kaplama boyunca ilerleyebilir ve alttaki alt tabakaya saldırmaya başlayabilir, sonuçta yüzey dışarıdan sağlam görünse bile kaplamanın kalkmasına veya pul pul dökülmesine neden olabilir.
Hidrojen Kırılganlığı: Kaplama Prosesinin Getirdiği Bir Risk
Sert krom uygulamak için kullanılan elektrokaplama işlemleri, kaplama reaksiyonu sırasında baz çeliğe hidrojen atomları katabilir ve işlenmeden bırakılırsa bu hidrojen, metalin kristal yapısına geçebilir ve çubuğu, orijinal malzeme spesifikasyonunun önerdiğinden daha kırılgan hale getirebilir. Bu, yüksek mukavemetli çelik çubuklar için özel bir endişe kaynağıdır, çünkü yüksek mukavemetli alaşımlar, düşük mukavemetli malzemelere göre hidrojen kırılganlığına daha duyarlı olma eğilimindedir.
- Kontrollü bir ısıl işlem adımı olan kaplama sonrası pişirme, emilen hidrojeni ana metalden geri çıkarmak için kullanılır
- Pişirmenin kaplamadan sonra belirli bir zaman aralığında gerçekleşmesi gerekir çünkü gecikmiş işlem, pişirmenin etkinliğini azaltır
- Daha yüksek mukavemetli çubuk malzemeleri genellikle bu adımın standart mukavemetli alaşımlara göre daha dikkatli kontrol edilmesini gerektirir
- Pişirme işleminin atlanması veya kısaltılması, iyi işlenmiş çubuklarda beklenmeyen kırılganlığın yaygın bir nedenidir
Kaplama sonrası pişirme, Wuxi tesisimizde kaplama sürecimizde standart, tartışılmaz bir adımdır; çünkü hidrojen kırılganlığı, normal boyutsal veya görsel inceleme sırasında ortaya çıkmayacak türden gizli bir risktir.
Büyüyen Bir Alternatif Olarak HVOF Termal Sprey
Yüksek Hızlı Oksijen Yakıtı veya HVOF, termal sprey kaplama, geleneksel krom kaplamanın en yaygın alternatiflerinden biri haline geldi. kaplamalı hidrolik piston kolu uygulamalar. HVOF, elektrokaplama reaksiyonu yoluyla metal biriktirmek yerine, ısıtılmış bir tungsten karbür veya benzeri malzemeyi çubuk yüzeyine son derece yüksek hızda püskürterek çok düşük gözenekliliğe sahip yoğun bir kaplama oluşturur. Bu işlem, aşındırıcı ortamlarda daha iyi aşınma direncine sahip bir kaplama üretme eğilimindedir ve elektrokaplamayla ilişkili aynı hidrojen kırılganlığı riskini taşımamaktadır.
HVOF, geleneksel krom kaplama hatları kadar yaygın olarak bulunmayan özel püskürtme ekipmanı gerektirdiğinden, takas genellikle maliyet ve ekipman bulunabilirliğidir. Madencilik veya kazık makineleri gibi çalışma ortamının özellikle aşındırıcı olduğu uygulamalarda, ilave ön maliyet genellikle standart sert kromla karşılaştırıldığında anlamlı derecede daha uzun hizmet ömrüyle haklı çıkar.
Yapışma Testi Bir Kaplamanın Gerçekten Uzun Ömürlü Olup Olmayacağını Belirler
Bir kaplama, kağıt üzerindeki tüm kalınlık ve sertlik spesifikasyonlarını karşılayabilir ve kaplama ile ana metal arasındaki yapışma doğru şekilde doğrulanmadığı takdirde erken başarısızlığa uğrayabilir. Yetersiz temizlik veya yetersiz yüzey pürüzlendirmesi gibi kaplama öncesinde zayıf yüzey hazırlığı, izolasyonda mekanik olarak sağlam bir kaplama bırakabilir ancak alt tabakaya zayıf bir şekilde bağlanmasına neden olabilir; bu, çubuk statik test yerine gerçek çalışma stresine maruz kaldığında pullanma veya soyulma olarak kendini gösterir.
| Test Yöntemi | Neyi Doğrular? |
| Bükülme Testi | Kaplamanın mekanik esneme altında çatlaması veya kalkması |
| Çapraz Kesim Testi | Kaplama katmanları ile ana metal arasındaki mikro düzeyde bağ mukavemeti |
| Tuz Püskürtme Testi | Hızlandırılmış maruz kalma altında korozyon direnci ve kaplama bütünlüğü |
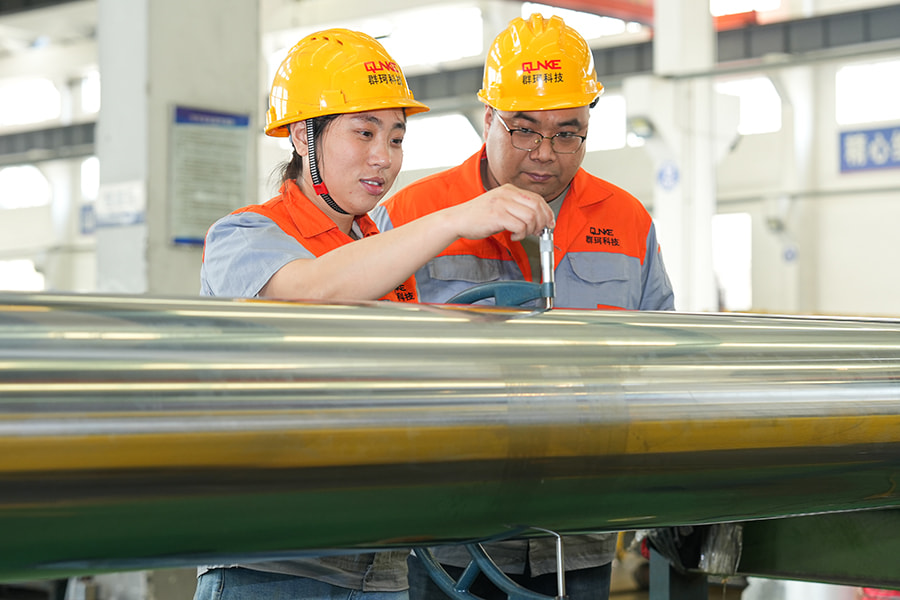
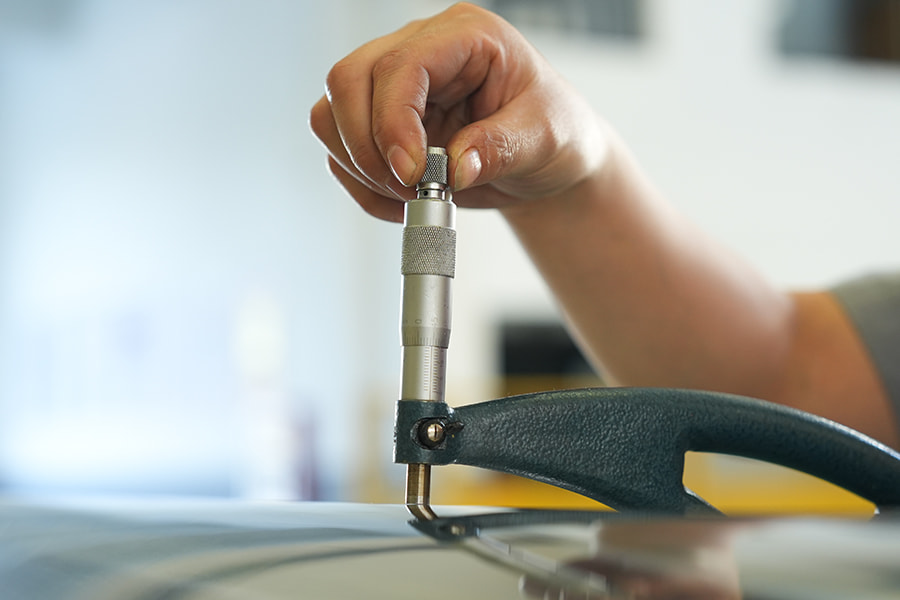
| Kalınlık Ölçümü | Tüm çubuk yüzeyi boyunca kaplama derinliğinin tutarlılığı |
Kaplama Seçiminin Gerçek Çalışma Ortamıyla Eşleştirilmesi
Farklı çalışma ortamları farklı arıza modlarını zorladığından, piston çubuğu için kaplama seçimi herkese uyan tek boyutlu bir karar değildir. Kuru, korozyonun düşük olduğu bir ortamda iyi performans gösteren bir kaplama, denizcilik veya kıyı uygulamalarında yeterli olmayabilir ve korozyon direnci için optimize edilmiş bir kaplama, madencilik veya kazı gibi aşındırıcı, parçacık ağırlıklı ortamlar için mutlaka en iyi seçim olmayabilir.
- Standart sert krom, orta düzeyde maruziyete sahip genel endüstriyel ve inşaat makineleri uygulamalarında güvenilir performans gösterir
- Nikel-krom veya seramik kaplamalar yüksek tuza maruz kalan deniz, liman ve kıyı ortamlarında daha iyi dayanma eğilimindedir
- HVOF uygulamalı tungsten karbür kaplamalar, parçacık aşınmasının baskın olduğu madencilik ve kazık makineleri gibi aşındırıcı ortamlara uygundur
- Korozyon ve aşınma riskinin bir arada olduğu uygulamalar bazen tek bir kaplama türü yerine katmanlı veya hibrit kaplama yaklaşımından faydalanır
Kaplamalı hidrolik piston çubukları tedarik ettiğimiz su koruma, denizcilik ve petrol sahası projelerinde, kaplamanın belirli nem, aşınma ve yük koşulları kombinasyonuyla eşleştirilmesi, hizmet ömründe yalnızca mevcut en yüksek dereceli kaplamayı seçmekten sürekli olarak daha büyük bir fark yarattı.