2026-07-09
Hidrolik veya pnömatik silindirlerle çalışıyorsanız piston çubuğunun tüm sistemdeki en kritik bileşenlerden biri olduğunu zaten biliyorsunuzdur. Pistondan gelen kuvveti dış yüke aktaran parçadır ve bunu yüksek basınçlara, sürekli harekete ve çoğu zaman zorlu çevre koşullarına maruz kalarak yapar. bir katı piston çubuğu içi boş veya boru şeklinde bir çubuğun aksine, pistondan silindir kafasına doğru dış dünyaya uzanan tek, kesintisiz bir metal parçasıdır. Bu kılavuzda katı piston çubuklarının ne olduğunu, hangi malzemelerden yapıldığını, nasıl üretildiklerini, hangi özelliklerin önemli olduğunu ve uygulamanız için doğru olanı nasıl seçeceğinizi ele alacağız.
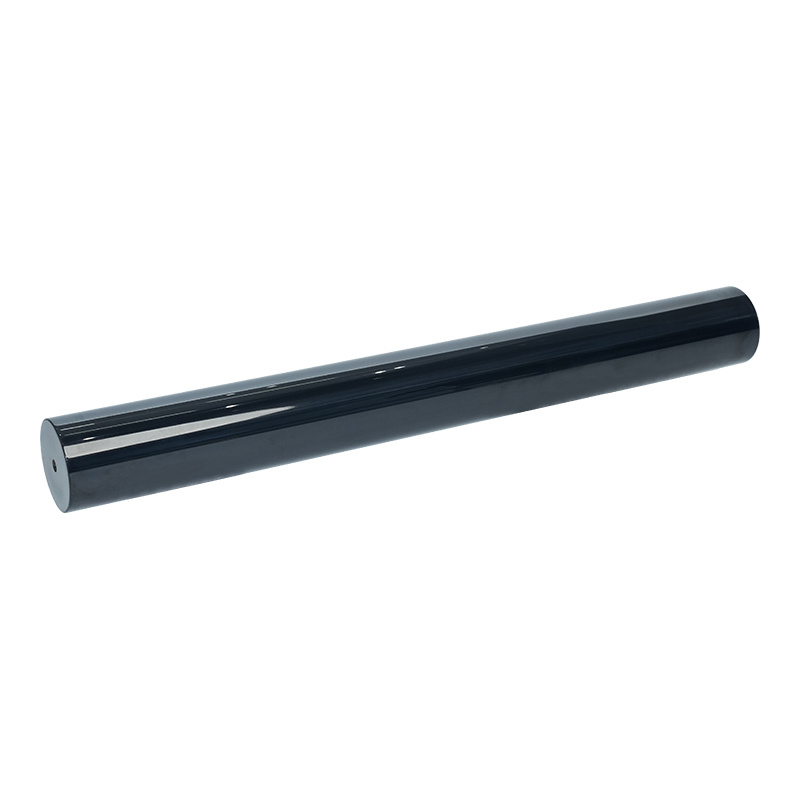
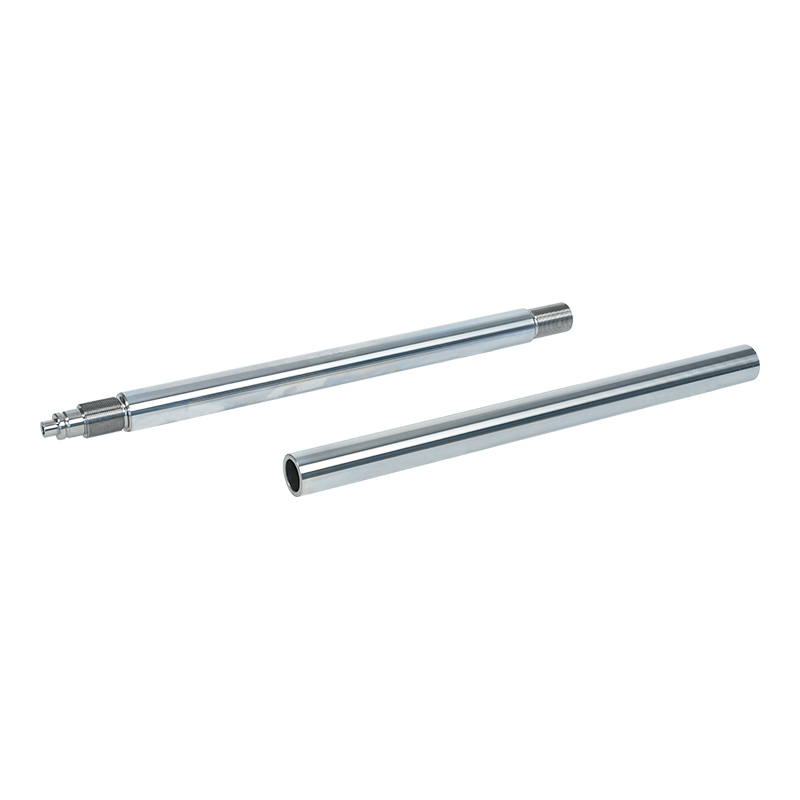
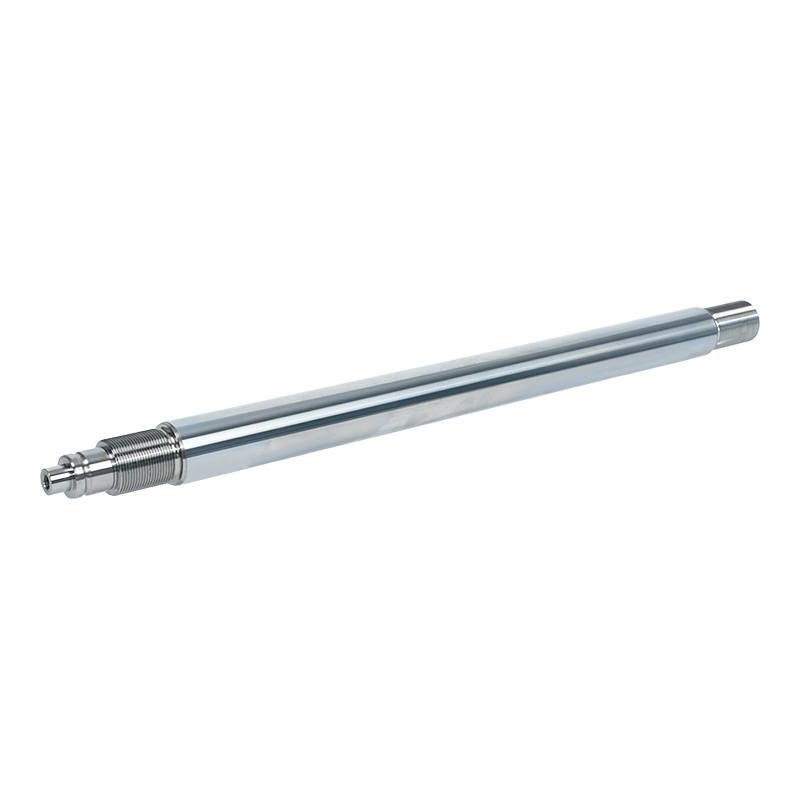
A katı piston çubuğu Bir silindirin içindeki pistonu tahrik edilen dış mekanizmaya bağlayan silindirik bir metal çubuktur. "Katı" olarak adlandırılmasının nedeni, herhangi bir içi boş çekirdek veya iç geçit olmaksızın tek parça malzemeden (tipik olarak yüksek mukavemetli çelikten) yapılmış olmasıdır. Çubuk, sıvı veya gazın dışarı sızmasını önlemek için bir salmastra ile kapatıldığı silindir kafası boyunca uzanır ve piston tarafından üretilen doğrusal hareketi ve kuvveti dış yüke aktarır.
katı piston çubuğu önemli mekanik gerilimlere maruz kalır: çekme ve basma kuvvetleri, bükülme momentleri, yan yükler ve tekrarlanan döngülerden kaynaklanan yorgunluk. Ayrıca çubuk contasından kaynaklanan aşınmaya ve çalışma ortamından kaynaklanan korozyona da dayanıklı olmalıdır. Bu nedenle güvenilir çalışma için doğru malzemeyi, yüzey kaplamasını ve üretim sürecini seçmek kesinlikle kritik öneme sahiptir.
material you choose for your katı piston çubuğu gücünü, dayanıklılığını ve maliyetini doğrudan etkiler. İşte endüstride kullanılan en yaygın malzemeler.
Orta karbonlu çelik en yaygın kullanılan malzemedir. hidrolik piston çubukları . C45 (DIN) veya 1045 (AISI) sınıfı standart seçimdir. Tipik olarak 600-700 MPa civarındaki çekme mukavemeti ile iyi bir güç ve dayanıklılık dengesi sunar. Uygun şekilde sertleştirilip temperlendiğinde makul bir maliyetle mükemmel yorulma direnci sağlar. Karbon çelik çubukların çoğu indüksiyonla sertleştirilmiştir ve yüzey sertliğini ve korozyon direncini arttırmak için krom kaplanmıştır.
Daha yüksek çekme dayanımı ve daha iyi sertleşebilirliğin gerekli olduğu daha zorlu uygulamalar için 42CrMo4 (DIN) veya 4140 (AISI) gibi alaşımlı çelikler kullanılır. Bu malzemeler, uygun ısıl işlemden sonra 1.000–1.200 MPa'ya kadar çekme mukavemeti sunar. Ağır makinelerde, mobil hidroliklerde ve çubuğun yüksek yan yüklere veya darbe kuvvetlerine dayanması gereken uygulamalarda yaygın olarak kullanılırlar.
Denizcilik uygulamaları, gıda işleme veya kimya tesisleri gibi aşındırıcı ortamlarda paslanmaz çelik bariz seçimdir. Katı piston çubukları 304 veya 316 paslanmazdan yapılmış olup, orta mukavemet seviyelerinde mükemmel korozyon direnci sunar. Daha yüksek mukavemet için, 17-4 PH gibi çökeltmeyle sertleşen kaliteler, iyi korozyon direncini korurken 1.300 MPa'nın üzerinde çekme mukavemetlerine ulaşabilir. Takas, karbon çeliğine kıyasla önemli ölçüde daha yüksek maliyettir.
Bazıları pnömatik piston çubukları ve üst düzey hidrolik çubuklar nitrürlenmiş çelikten yapılmıştır. Nitrürleme, nitrojeni yüzey katmanına dağıtarak ayrı bir krom kaplamaya ihtiyaç duymadan sert, aşınmaya dayanıklı bir kasa oluşturan bir yüzey sertleştirme işlemidir. Nitrürlenmiş çubuklar mükemmel aşınma direnci ve yorulma mukavemeti sunar, ancak nitrürleme işlemi maliyeti artırır.
production of a high-quality katı piston çubuğu dikkatlice kontrol edilen birkaç adımı içerir. Her adım, çubuğun nihai performansını ve ömrünü etkiler.
process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
Malzemeye ve uygulamaya bağlı olarak çubuk, istenen mekanik özelliklerin elde edilmesi için söndürülebilir ve temperlenebilir. Karbon çelik çubuklar için, sert, sünek bir çekirdeği korurken aşınma direncini arttırmak için genellikle yüzey katmanına indüksiyonla sertleştirme uygulanır.
Isıl işlemden sonra çubuk, sıkı toleranslarla (tipik olarak ±0,02 mm veya daha iyi) nihai çapa ulaşmak için merkezsiz taşlanır. Sonraki cilalama ile Ra 0,2–0,4 µm'lik ince bir yüzey kalitesi elde edilir. Bu pürüzsüz yüzey conta ömrü açısından kritik öneme sahiptir; pürüzlü bir yüzey, rot contasını hızla aşındıracak ve sızıntılara neden olacaktır.
için krom kaplı piston çubukları Zemin yüzeyine sert bir krom tabakası elektrolizle kaplanır. Krom tabakası mükemmel aşınma direnci, düşük sürtünme katsayısı ve korozyona karşı koruma sağlar. Tipik krom kalınlığı 20-50 µm'dir ve kaplamanın ardından, nihai yüzey pürüzlülüğünü elde etmek için genellikle bir bitirme işlemi (süper bitirme veya cilalama) gelir.
finished katı piston çubuğu boyutsal doğruluk, yüzey kalitesi ve düzgünlük açısından incelenir. Yüzey kusurlarını tespit etmek için sertlik testleri ve bazı durumlarda tahribatsız testler (manyetik parçacık muayenesi gibi) yapılır. Çubuklar daha sonra pas önleyici bir yağla kaplanır ve nakliye için paketlenir.
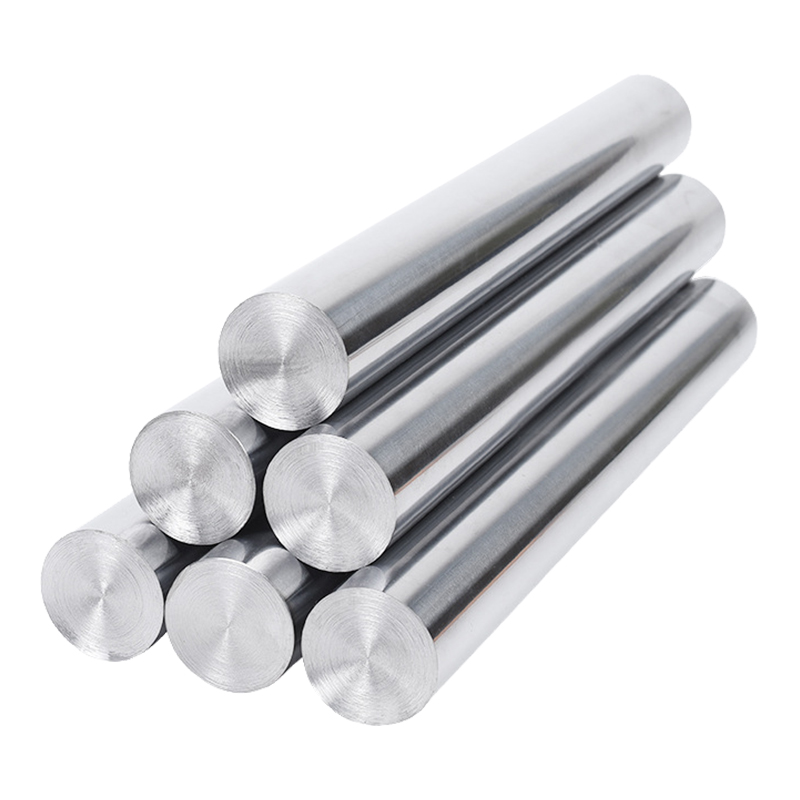
Bir ürünü belirlerken veya satın alırken katı piston çubuğu , çeşitli teknik parametreler önemlidir. İşte en önemlilerinin bir dökümü.
| Şartname | Tipik Değerler | Neden Önemlidir? |
| Çap Toleransı | ±0,01 – ±0,02 mm | Sıkı tolerans, contanın uygun şekilde oturmasını sağlar ve sızıntıyı önler |
| Yüzey Pürüzlülüğü (Ra) | 0,2 – 0,4 µm | Pürüzsüz yüzey conta aşınmasını azaltır ve silindir ömrünü uzatır |
| Krom Kalınlığı | 20 – 50 µm | Yeterli krom kalınlığı uzun süreli aşınma ve korozyon koruması sağlar |
| Yüzey Sertliği | 600 – 750 HV (indüksiyonla sertleştirmeden sonra) | Sert yüzey, contalardan ve kirletici maddelerden kaynaklanan çiziklere ve aşınmaya karşı dayanıklıdır |
| Çekme Dayanımı | 600 – 1.200 MPa (malzemeye bağlı olarak) | Çubuğun yük taşıma kapasitesini ve güvenlik marjını belirler |
| Doğruluk | Metre başına ≤ 0,3 mm | Bükülmüş bir çubuk, contanın eşit olmayan aşınmasına ve silindirin sıkışmasına neden olur |
| Yuvarlaklık | ≤ 0,02 mm | Yuvarlak olmayan çubuklar lokal conta aşınmasına ve sızıntıya neden olur |
iken katı piston çubuğus En yaygın olanıdır, bazı uygulamalarda içi boş çubuklar kullanılır. İşte nasıl karşılaştırıldıkları.
| Özellik | Katı Piston Mili | İçi Boş Piston Mili |
| Ağırlık | Daha ağır (tümü katı malzeme) | Daha hafif (içi boş çekirdek ağırlıktan tasarruf sağlar) |
| Güç-Ağırlık Oranı | Daha düşük | Daha yüksek (havacılık ve mobil uygulamalar için daha iyi) |
| Burkulma Direnci | Daha yüksek (katı kesit burkulmaya daha iyi direnç gösterir) | Daha düşük (thin wall is more susceptible to buckling under compression) |
| Üretim Maliyeti | Daha düşük (simpler to produce) | Daha yüksek (delme/trepanleme, daha karmaşık işleme gerektirir) |
| Ortak Uygulamalar | Genel hidrolik, pnömatik, ağır makineler | Havacılık, mobil ekipman, ağırlığa duyarlı uygulamalar |
için most industrial applications, katı piston çubuğus basitlikleri, güçleri ve maliyet etkinlikleri nedeniyle varsayılan seçimdir. İçi boş çubuklar yalnızca ağırlık azaltmanın kritik bir öncelik olduğu durumlarda dikkate alınmaya değerdir.
Katı piston çubukları Çok çeşitli endüstrilerde ve ekipmanlarda bulunur. İşte en yaygın uygulamalardan bazıları.
Bu şimdiye kadarki en büyük uygulamadır. Ekskavatörler ve vinçlerden preslere ve enjeksiyon kalıplama makinelerine kadar hidrolik sistemlerde, hidrolik piston çubuğu Hidrolik basıncı doğrusal kuvvete aktarır. Bu çubuklar yüksek basınçlara (350 bar'a kadar veya daha fazla) dayanmalı ve genellikle zorlu dış ortamlarda çalıştırılmalıdır.
Fabrikalarda ve otomasyon ekipmanlarında kullanılan pnömatik sistemlerde, katı piston çubuğus standarttır. Daha düşük basınçlar (tipik olarak 6-10 bar) daha hafif çubuklara izin verir, ancak yüksek çevrim hızları (saniyede birkaç çevrime kadar) conta ömrünü korumak için mükemmel yüzey kalitesi ve aşınma direnci gerektirir.
Ekskavatör kolları, buldozer bıçakları ve kaya kırıcılar gibi ekipmanlar ağır işlerde kullanılır katı piston çubuğus . Bu uygulamalar aşırı yüklere, şok kuvvetlerine ve aşındırıcı ortamlara neden olur. Bu sektördeki çubuklar genellikle alaşımlı çelikten yapılır, indüksiyonla sertleştirilir ve yoğun şekilde krom kaplanır.
Traktörler, biçerdöverler ve püskürtücülerin tümü hidrolik silindirler kullanır. katı piston çubuğus . Bu çubukların gübrelerden ve kimyasallardan kaynaklanan korozyona karşı dayanıklı olması gerekir; bu da paslanmaz çeliği veya ağır korumalı karbon çeliğini tercih edilen malzemeler haline getirir.
içinklifts, aerial work platforms, and material handling equipment rely on katı piston çubuğus kaldırma silindirlerinde. Ağırlık burada bir faktördür, bu nedenle bazı üreticiler içi boş çubuklar kullanır, ancak üstün bükülme direnci nedeniyle katı çubuklar yaygın olarak kalır.
Araba üretim hatlarında binlerce pnömatik ve hidrolik silindir kullanılır. Katı piston çubukları bu uygulamalarda genellikle çap olarak daha küçüktür ve yüksek hızlı, yüksek çevrimli çalışma için hassas şekilde işlenir.
İndüksiyonla sertleştirme, yaygın olarak uygulanan bir ısıl işlem prosesidir. hidrolik piston çubukları . İşte bu yüzden bu kadar önemli.
İndüksiyonla sertleştirme, çubuğun yalnızca yüzey katmanını (tipik olarak 1-3 mm derinliğe kadar) seçici olarak sertleştirirken çekirdeği sert ve sünek bir durumda bırakır. Yüzey sertliği 600-750 HV'ye ulaşır, bu da rot keçesine ve mevcut olabilecek aşındırıcı parçacıklara karşı aşınma direncini büyük ölçüde artırır. Sertleştirilmiş katman aynı zamanda krom kaplama için daha güçlü bir temel sağlayarak kromun ağır yükler altında "yumurta kabuğu oluşturmasını" veya pul pul dökülmesini önler.
induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
overwhelming majority of hidrolik piston çubukları sert krom kaplamalıdır. Krom kaplama, hem rot hem de rot keçesindeki aşınmayı önemli ölçüde azaltan sert, düşük sürtünmeli bir yüzey sağlar. Aynı zamanda mükemmel korozyon direnci sağlar.
Piston çubukları için tipik sert krom kalınlığı 20 ila 50 µm'dir. Daha kalın krom mutlaka daha iyi değildir; belirli bir noktadan sonra krom tabakası kırılgan hale gelir ve stres altında çatlayabilir. Eşit kalınlık, iyi yapışma ve minimum gözeneklilik sağlamak için kaplama işlemi dikkatlice kontrol edilmelidir.
için particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
En iyisi bile katı piston çubuğu düzgün bir şekilde muhafaza edilmezse uzun süre dayanmaz. İşte silindir çubuklarınızın ömrünü uzatmak için yapmanız gerekenler.
Çubuk yüzeyini çizilme, çukurlaşma veya korozyon belirtileri açısından düzenli olarak inceleyin. Küçük çizikler bile conta sızıntısına neden olabilir. Hasar fark ederseniz nedenini araştırın; silindirde kirlenme, yanlış hizalama veya yetersiz silecek contası performansı olabilir.
external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
Hidrolik silindirler tipik olarak hidrolik sıvının kendisi tarafından yağlanır. Ancak pnömatik silindirlerde veya silindirin seyrek kullanıldığı uygulamalarda, korozyonu önlemek için açıkta kalan çubuğa ince bir kat uygun yağ sürmeniz gerekebilir. Aşırıya kaçmamaya dikkat edin; aşırı yağ kiri çekebilir.
Erken çubuk arızasının en yaygın nedenlerinden biri, silindirin yük ile yanlış hizalanması durumunda yandan yüklemedir. Bu, çubuğun bükülmesine veya dengesiz bir şekilde aşınmasına neden olur, bu da çubuğun ve contaların hızla tahrip olmasına neden olur. Kurulum sırasında daima silindir hizalamasını kontrol edin ve gerekirse ayarlamalar yapın.
İşletmeniz için doğru tedarikçiyi seçmek katı piston çubuğu doğru özellikleri seçmek kadar önemlidir. İşte dikkate alınması gereken bazı faktörler.
A katı piston çubuğu Basit bir bileşen gibi görünebilir ancak herhangi bir hidrolik veya pnömatik sistemin en kritik parçalarından biridir. Malzemenin, üretim sürecinin ve teknik özelliklerin doğru olması, yıllarca sorunsuz çalışma ile sık ve maliyetli arıza süreleri arasındaki fark anlamına gelebilir.
Bir seçim yaparken katı piston çubuğu , köşeleri kesmeyin. Ortamınız için doğru malzemeyi seçin, uygun sertlik ve krom kalınlığını belirtin ve gerekli kalite belgelerini sağlayabilecek bir tedarikçiyle çalışın. Çubuk hizmete girdiğinde, uygun şekilde bakımını yapın; temiz tutun, aşınma olup olmadığını izleyin ve sorunları büyük sorunlara dönüşmeden önce giderin.
Doğru seçimler ve uygun bakım ile yüksek kaliteli bir katı piston çubuğu Ekipmanınızın sorunsuz çalışmasını ve üretim hatlarınızın hareket etmesini sağlayarak yıllarca güvenilir performans sunacaktır.
Bize Ulaşın
+86-137-0618-5800
No.3 Dujuan Batı Yolu, Hudai Kasabası, Binhu Bölgesi, Wuxi Şehri, Jiangsu Eyaleti
İletişime Geçin
Mobil