2026-10-09
Kaplanmış bir piston kolu, hidrolik silindirin ne kadar süre dayanacağına sessizce karar veren bileşenlerden biridir. Bu, silindirin dış dünyaya gösterdiği tek hareketli yüzeydir ve üzerine düşen her taş kırıntısı, çizik, tuz birikintisi veya pas çukuru, sonunda contanın altına ve yağın içine geri döner. Bir silindir sahada arızalanmadan çok önce, çubuk yüzeyi genellikle hikayeyi anlatıyordu.
Wuxi Qunke Makineleri 2008'den bu yana hidrolik silindirler, pnömatik silindirler ve hassas piston çubukları üretiyor ve kaplama işi çoğu zaman günlük rutinin bir parçasıydı. Aşağıda pratik bir inceleme yer almaktadır: Bir kaplamanın çubuk üzerinde gerçekte ne yaptığı, hangi yüzey işlemlerinin hangi çalışma koşullarına uygun olduğu ve seçimin contalar, sıvı ve bakım ile nasıl etkileşime girdiği.
Mekanik olarak bir piston kolu, yükü pistondan silindir kafasına doğru aktarır. Aynı parçanın iki farklı alanı tamamen farklı iki iş yapar. Contanın altında çubuk kayan bir yüzeydir ve çap toleransı, yuvarlaklığı ve pürüzlülüğü, contanın yıllarca basınç altında mı kalacağını yoksa birkaç bin döngüden sonra mı akmaya başlayacağını belirler. Silindirin dışında aynı çubuk, yağmura, toza, çakıla, tuza ve yıkanan kimyasallara maruz kalan açıkta kalan bir yapısal yüzeydir.
Kaplama bu iki işin nasıl ayrıldığıdır. Taban çeliği güç ve sertlik sağlarken, kaplama da tam olarak hasarın meydana geldiği yerde sertlik, düşük sürtünme ve korozyona karşı koruma sağlar.
1045 ve 4140 gibi karbon çelikleri çubuk üretiminin en önemli unsurlarıdır ancak kaplanmamış olduklarında nemli veya kıyı havasında hızla paslanırlar. Paslanma başladığında çukurlar, keçe dudağından malzemeyi kazıyan aşındırıcı kenarlara dönüşür ve herhangi bir şey açıkça kırılmış gibi görünmeden çok önce sızıntı başlar. Çukurlaşma oluşmadan önce bile, çıplak çelik ile poliüretan veya NBR conta arasındaki kuru sürtünme, yerel sıcaklığı yükseltir ve aşınmayı hızlandırır.
Paslanmaz çelik korozyon tarafını çözer ancak kendi sorunlarını da beraberinde getirir: nispeten yumuşaktır, aşınmaya eğilimlidir ve büyük çaplarda pahalıdır. Çoğu hidrolik ve pnömatik çubuk için pratik cevap, kaplamanın makinenin fiili olarak çalıştığı ortama göre seçilmiş olduğu kaplanmış karbon veya alaşımlı çeliktir.
Kaplama isimleri kafa karıştırıcı olabilir çünkü bazıları tek bir tarif yerine bir aileyi tanımlamaktadır. Uygulamada, piston çubuklarında en sık görülen yollar dört gruba ayrılır: elektrolizle kaplanmış krom, kompozit elektrolizle kaplanmış katmanlar, seramik ve lazer kaplama gibi termal olarak uygulanan katmanlar ve QPQ gibi difüzyon işlemleri.
Sert krom, genel hidrolik hizmetlerde varsayılan seçenek olmaya devam ediyor ve bunun iyi bir nedeni var. Elektrolizle kaplanmış katman tipik olarak 20 ila 50 mikron kalınlığındadır, kabaca 800 ila 1000 HV'ye ulaşır ve yaygın conta bileşiklerine karşı çok düşük bir sürtünme katsayısı sunar. Bu kombinasyon conta sıcaklıklarını düşük tutar ve sileceklerden geçen küçük aşındırıcı parçacıklara karşı direnç gösterir.
Zayıflığı gözeneklilik ve mikro çatlamadır. İyi yağlanmış bir iç mekan makinesinde bu nadiren önemli olur, ancak kıyı veya kimyasal ortamlarda korozyon bu ince çatlaklardan geçerek tabakayı alttan kaldırabilir. Kompozit katmanların var olmasının nedeni budur.
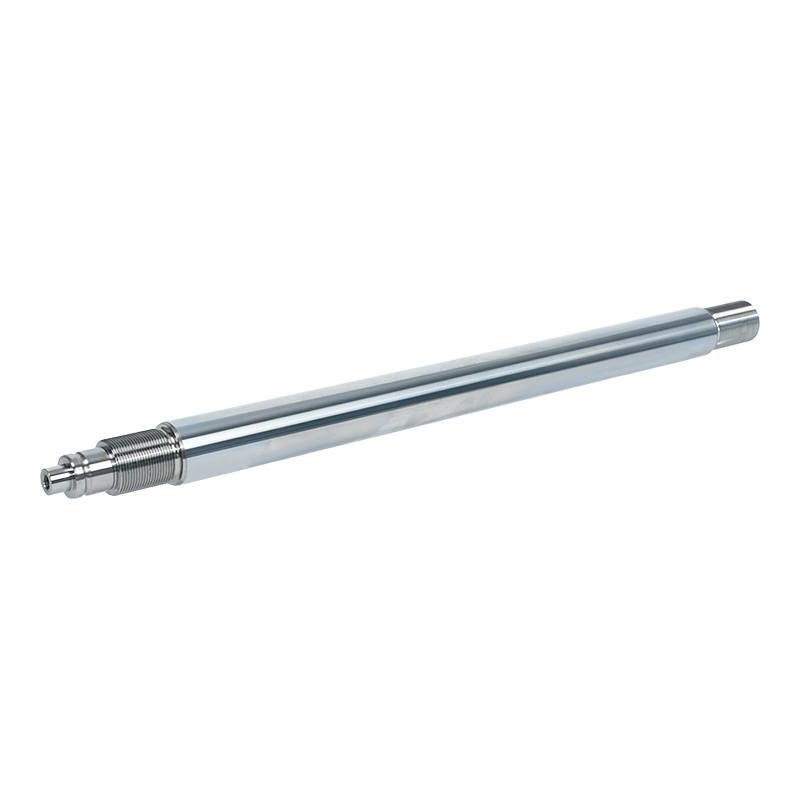
 Sert Krom Kaplama Hidrolik Silindir Piston Mili Hidrolik silindirler için elektrolizle kaplanmış krom kaplamalı piston kolu, kontrollü kalınlık ve özel işleme ile çelik ve paslanmaz kalitelerde mevcuttur. Ürünü Görüntüle →
Kompozit rota, altına daha yumuşak, korozyona daha dayanıklı bir katman, üstüne ise sert bir krom katman koyar. Taban katmanı olarak süt beyazı krom ve üzerinde sert krom tanıdık bir eşleşmedir ve nikel ve ardından sert krom aynı prensipte çalışır: bariyer katmanı nemi ve kimyasalları bloke ederken, dış katman aşınmayı alır. Her ikisinin de ekstra kaplama adımlarına, daha uzun teslim sürelerine ve daha sıkı banyo kontrolüne ihtiyacı vardır, bu nedenle bunlar genellikle açık havada veya tuzlu suyun yakınında yaşayan ekipmanlara ayrılır.
Söndürme-cila-söndürme, biriktirilmiş bir katmandan ziyade bir difüzyon işlemidir: yüzey bir tuz banyosunda nitrürlenir, cilalanır ve daha sonra oksitlenir. Üstüne hiçbir şey eklenmediğinden pul pul dökülebilecek bir katman yoktur ve boyutsal değişim minimum düzeydedir, bu da QPQ'yu ince çubuklar ve sıkı toleranslara tutulan parçalar için çekici kılar. Ancak kasa sığdır, genellikle onlarca mikron boyutundadır, dolayısıyla derin oyuk açma veya ağır aşınma için bir çare değildir.
Aşağıdaki tablo bu rotaların günlük üretim açısından nasıl karşılaştırıldığını özetlemektedir. Katman kalınlığı normalde proje başına kararlaştırıldığından, rakamlar sabit spesifikasyonlar yerine tipik aralıklardır.
| Kaplama rotası | Tipik katman | Ana güç | En uygun | İzlenecek noktalar |
|---|---|---|---|---|
| Sert krom kaplama | 20-50 mikron | Düşük sürtünmeyle aşınma direnci | Orta şartlarda genel hidrolik ve pnömatik silindirler | Gözenekler ve mikro çatlaklar korozyonun alttan başlamasına neden olabilir |
| Süt beyazı krom artı sert krom | İki katman, toplam 30-60 µm | Sert dış yüzeyle birleştirilmiş korozyon koruması | Nemli, kıyı ve mobil ekipmanlar | Daha fazla proses adımı ve daha sıkı banyo kontrolü |
| Nikel artı sert krom | İki katman, toplam 30-70 µm | Kimyasallara ve tuza karşı güçlü bariyer | Denizcilik, kimya ve madencilik görevi | Nikel banyosu kimyası yakından takip edilmelidir |
| Seramik (plazma spreyi) | 100-300 µm | Aşınma ve yüksek sıcaklık dayanımı | Agresif aşınma ve sıcak çalışma koşulları | Elmas taşlama gerektirir; conta bileşiği uyumluluğunu kontrol edin |
| Lazer kaplama | İşlemeden önce 0,3-2 mm | Kalın, metalurjik olarak bağlanmış aşınma tabakası | Madencilik, tarama, denizcilik ve çubuk yenileme | Parça başına daha yüksek maliyet ve ekstra işleme ödeneği |
| QPQ tedavisi | Difüzyon kutusu, 10-30 µm | Neredeyse hiç bozulma olmadan aşınma ve korozyon direnci | Dar toleranslara tutulan ince çubuklar ve parçalar | Sınırlı vaka derinliği; derin oyukların tedavisi değil |
Çevre genellikle kaplama sorusuna herhangi bir katalogdan daha hızlı yanıt verir. Tuz, asit veya proses kimyasalları mevcutsa karar korozyona göre verilir ve bariyer katmanları öne doğru hareket eder. Kum, cevher veya cüruf mevcutsa karar aşınmaya göre verilir ve sertlik artı katman kalınlığı daha fazla önem taşır.
Aşınma ve ısının bir araya geldiği yerde yerini seramik kaplamalar alıyor. Birkaç yüz mikronluk plazma püskürtmeli alümina-titanya tabakası, kromdan daha serttir ve daha yüksek yüzey sıcaklıklarını tolere eder, bu nedenle fırınların yakınında çalışan veya sıcak malzemeyi işleyen silindirlerde görülür. Sızdırmazlık dostu bir yüzeye ulaşmak için daha sonra elmas taşlama yapılması gerekir ve bazı sızdırmazlık bileşenlerinin işleme başlamadan önce gözden geçirilmesi gerekir.
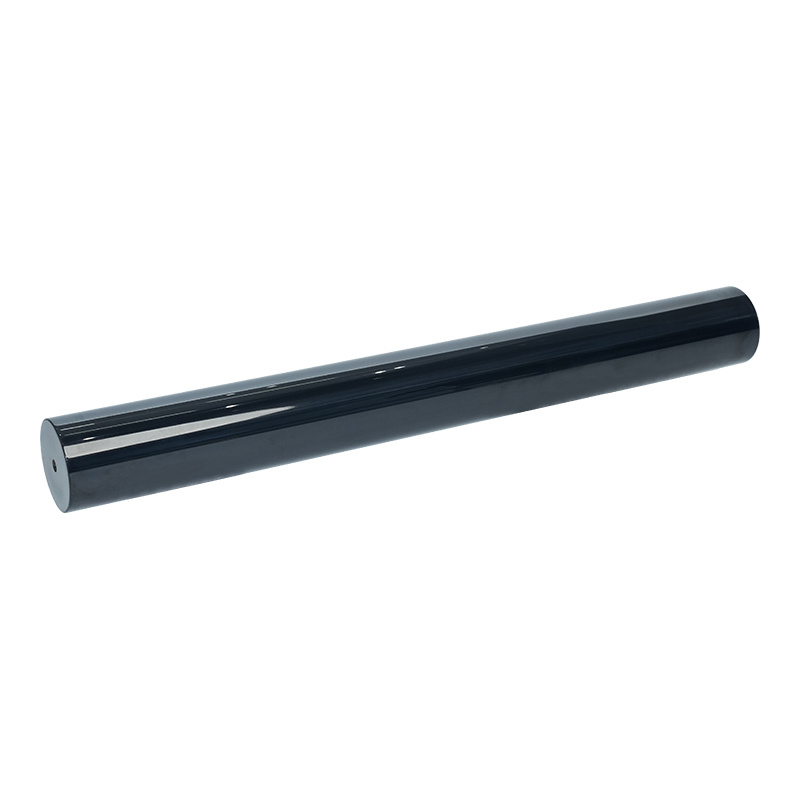
 Seramik Kaplamalı Hidrolik Silindir Piston Mili Aşınma ve korozyon direnci için silikon nitrit, alümina/silikon karbür ve nano seramik seçenekleriyle sunulan, hidrolik piston çubukları için plazma püskürtmeli seramik kaplama. Ürünü Görüntüle →
Bir kaplama hiçbir zaman yalnızca sertliğe göre değerlendirilmez. Contanın gerçekte hissettiği şey contanın altındaki pürüzlülüktür; bu nedenle sert ama pürüzlü bir yüzey, contayı daha yumuşak ve pürüzsüz bir yüzeyden daha hızlı aşındırabilir. Krom doğal olarak pürüzsüz ve bağışlayıcıdır; seramik ve lazer kaplı yüzeyler montajdan önce taşlanmalı ve kontrollü bir Ra'ya kadar parlatılmalıdır. Spiral işaretler küçük pompalama kanalları görevi görebileceğinden taşlama yönü de önemlidir.
İki üretim detayını gözden kaçırmak kolaydır. İlk olarak, yüksek mukavemetli çelikler, hidrojen gevrekleşmesi riskini azaltmak için kaplamadan sonra pişirilmelidir. İkincisi, katman kalınlığı bitmiş çapı değiştirir, dolayısıyla taşlama payının hattın sonunda düzeltilmesi yerine baştan planlanması gerekir.
Kaplamalı çubuklarımız ve çubuk düzeneklerimiz su koruma ekipmanları, metalurji, inşaat makineleri, gemi ve liman ekipmanları, petrol sahası ekipmanları, madencilik makineleri, kazık çakma makineleri ve ekskavatörlerde kullanılmaktadır. Desen tutarlıdır: Ortam ne kadar zorluysa ve bakım aralığı ne kadar uzunsa, teknik özellikler tek katmanlı kromdan kompozit, seramik veya lazer kaplı yüzeylere doğru o kadar fazla hareket eder.
Lazer kaplama, aşınma gerçekten şiddetli olduğunda veya pahalı bir çubuğun değiştirilmesi yerine kurtarılmaya değer olduğu durumlarda önerdiğimiz yoldur. Katman, ana metale metalurjik olarak bağlandığından ve bir milimetre veya daha fazlasına kadar oluşturulabildiğinden, ince elektrolizle kaplanmış katmanı sıyırabilecek darbelere ve kaba aşınmaya karşı dayanıklıdır ve ayrıca aşınmış çubuklara ikinci bir hizmet ömrü verir.
 Lazer Kaplama Silindir Piston Mili Aşınma, korozyon ve yüksek sıcaklıkta servis için taşlamayla tamamlanmış, nikel, kobalt veya demir bazlı alaşım katmanlarına sahip lazer kaplı piston kolu. Ürünü Görüntüle →
Bu kaplamaların hiçbiri süreç disiplini olmadan öngörülebilir şekilde davranmaz. 2011 yılında ISO 9001 ve ISO 14001 sertifikasını kazandığımızdan bu yana, çubuk üretimimizi CNC taşlama ve cilalama makineleri ve akıllı, çevre kontrollü kaplama hatları etrafında inşa ettik; kaplama kalınlığı, yapışma ve yüzey kalitesi yalnızca son denetim yerine her aşamada kontrol edildi.
Kapasite, kontrol kadar önemlidir. Fabrikalarımız şu anda 25.000 metrekareden fazla alanı kapsıyor ve 2022'deki genişleme, toplu siparişlerin ve özel montajların aynı katta çalışmasına olanak tanıyan Loudi şubemizin yanına Wuxi'de 20.000 metrekarelik bir tesis ekledi. Hikayenin makineyle işleme tarafına daha derinlemesine inmek isterseniz, şu notumuza göz atabilirsiniz: aslında bir çubuğu hassas yapan şey nedir Atölyede tolerans ve bitişin nasıl tutulduğunu açıklıyor.
Gördüğümüz kaplama sorunlarının çoğu, üretim sorunlarından ziyade spesifikasyon sorunlarıdır. Bir soruşturmayla birlikte gönderilen birkaç ayrıntı, daha sonra büyük ölçüde ileri geri gitme masrafından tasarruf sağlar:
Bu bilgiyle, bir kaplama önerisi genellikle kısa bir değişim alır ve tüm parti işlenmeden önce bir numune çubuğu üretilebilir.
A kaplamalı piston kolu bir makinenin küçük bir parçasıdır ve güvenilirliğinin büyük bir parçasıdır. Kağıt üzerinde en etkileyici görünen katman yerine gerçek çalışma koşullarına uygun katmanı seçmek silindirleri kuru, contaları sağlam ve bakım aralıklarını uzun tutan şeydir. Başvurunuz için hangi yolun uygun olduğundan emin değilseniz, bize çalışma koşullarını gönderin, biz de sizinle birlikte seçenekleri gözden geçirelim.
Bize Ulaşın
+86-137-0618-5800
No.3 Dujuan Batı Yolu, Hudai Kasabası, Binhu Bölgesi, Wuxi Şehri, Jiangsu Eyaleti
İletişime Geçin
Mobil