2026-09-15
Bir hidrolik ekskavatör, silindir çubuğunun çukurlaşması ve salmastra contasının çizilmesi nedeniyle 3.000 saatte hizmetten çekildi. Orijinal tasarım hedefi 8.000 saatti. Ölçüm, aşınma bölgesinde yüzey pürüzlülüğünün iki katına çıktığını ve krom tabakasının taban çeliğine iki yerde aşındığını gösterdi. Arıza üretim hatası değildi. Bu bir çubuk spesifikasyon problemiydi.
Piston kolu, hidrolik silindirin servis ömrünü en çok belirleyen tek bileşendir. Gücü iletir, pistonu yönlendirir ve rot salmastrası için sızdırmazlık yüzeyi sağlar. Çubuk yüzeyi bozulduğunda, conta sızıntısı ve kirlenme bunu hızla takip eder. Çubuk malzemesini, kaplamayı ve kaplamayı gerçek çalışma ortamıyla eşleştiren mühendisler bu erken arızaları önler. Bu makale bu üç kararı ve bunların ardındaki pratik toleransları kapsamaktadır.
A hidrolik piston çubuğu silindir kovanının içindeki pistonu dış yüke bağlar. Sıvı basıncını doğrusal mekanik kuvvete dönüştürür. Hizmette şunları yapmalıdır:
Çubuk, hem hidrolik devreye hem de dış atmosfere maruz kalan tek silindir bileşenidir. Malzeme seçiminin ve yüzey işleminin bu kadar ağırlık taşımasının nedeni bu ikili maruziyettir.
Çoğu hidrolik piston kolu, C45 veya eşdeğeri gibi orta karbonlu çelikten işlenir. İşlenmemiş parça, aşınmaya dayanıklı bir yüzey kasası oluşturmak ve çekirdeğin şok yüklerini absorbe edecek kadar sağlam kalmasını sağlamak için taşlamadan önce indüksiyonla sertleştirilir. Paslanmaz çelik kaliteleri, korozyon direncinin maliyeti aştığı durumlarda kullanılır, ancak bunların düşük sertliği genellikle kabul edilebilir aşınma için bir kaplama eklenmesi gerektiği anlamına gelir.
Üretim sırası kalite tavanını belirler. Çubuklar döndürülür, ısıl işleme tabi tutulur, taşlanır ve ardından cilalanır. Taşlama, ısıl işlemden kaynaklanan bozulmayı ortadan kaldırır ve contaların ihtiyaç duyduğu yuvarlaklık ve düzlüğü sağlar. Parlatma, yüzey pürüzlülüğünü contanın uzun bir hizmet ömrü boyunca idare edebileceği bir aralığa indirir.
Doğruluk bitiş kadar önemlidir. Metre başına 0,05 mm dahilinde düz olan ancak pürüzlü bir zemin yüzeyine sahip olan bir çubuk yine de contaları hızlı bir şekilde aşındıracaktır. Ayna kaplamalı ancak 0,2 mm yaylı bir çubuk, eşit olmayan salmastra yüklemesine ve sızıntılara neden olur. Her iki parametrenin de tutulması gerekir, bu nedenle hassas piston kolu işleme bir spesifikasyon yazılmadan önce yakından ilgilenilmeyi hak etmektedir.
Katı çubuklar çoğu silindir için varsayılandır çünkü birim maliyet başına en yüksek bükülme sertliğini sunarlar. İçi boş çubuklar iki durumda ortaya çıkar: hareketli ekipman bomlarında olduğu gibi ağırlığın azaltılması önemli olduğunda veya çubuğun kendisinin dahili bir yağ geçişi taşıması gerektiğinde. İçi boş bir çubuk, aynı dış çapta bükülme sertliğinin çoğunu korurken önemli ölçüde ağırlık tasarrufu sağlar.
Tasarım, sıkı bir şekilde kontrol edilen yüzey ve geometriye sahip sağlam bir çubuk gerektiriyorsa, hassas yüzeyli bir katı çubuğun belirtilmesi, net bir kalite temel çizgisi oluşturur. Dahili bir yağ yoluna veya azaltılmış kütleye ihtiyaç duyan uygulamalar, içi boş bir piston koluyla daha iyi sağlanır.
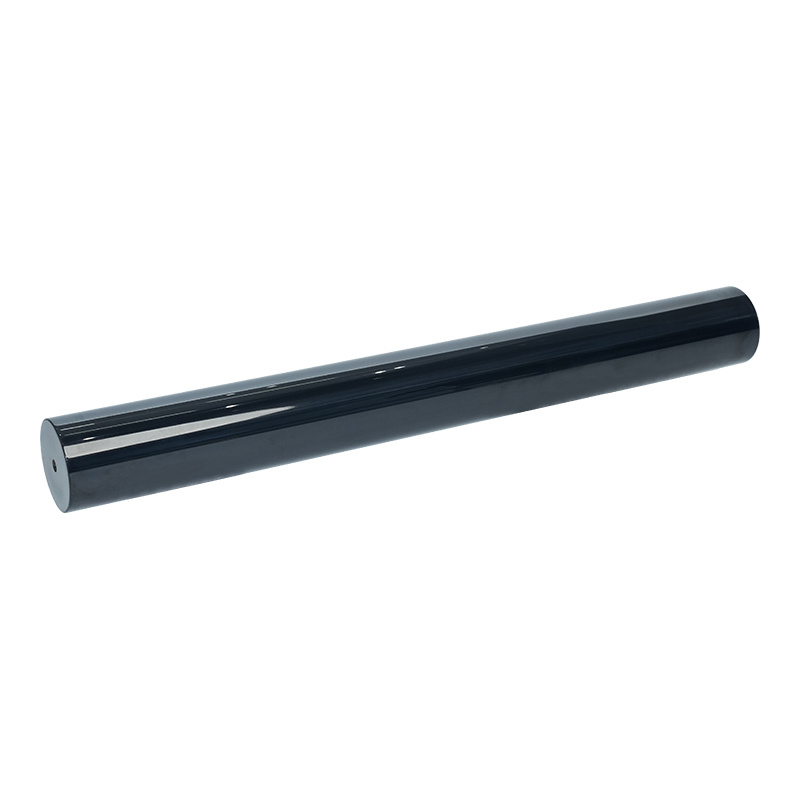
 Hassas Kaplama Alaşımlı Çelik Katı Piston Mili Bu sağlam çubuk, sıkı boyut doğruluğu ve pürüzsüz bir zemin yüzeyi sunarak zorlu hidrolik ve mekanik sistemlerde güvenilir sızdırmazlık performansını destekler ve çizimlere göre özel işleme olanağı sunar. Ürünü Görüntüle →
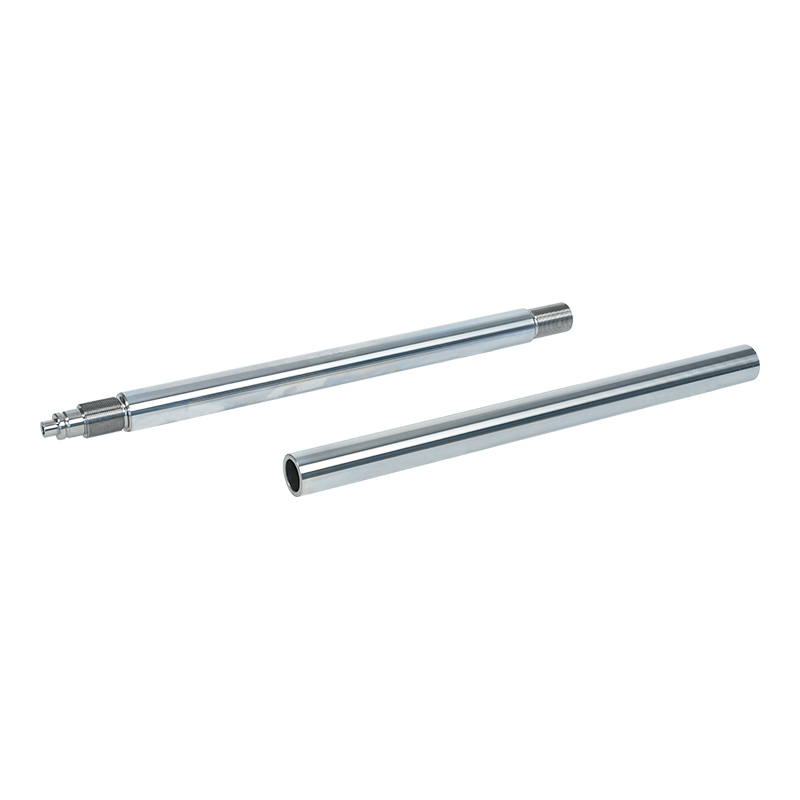
 Sert Krom Kaplama İçi Boş Piston Mili Azaltılmış kütle ve yönlendirmenin gerekli olduğu kompakt hidrolik sistemler için uygun, aşınma direnci için sert krom kaplamalı, dahili kanallara sahip, ağırlığı azaltan içi boş tasarım. Ürünü Görüntüle →
Çubuk contaları doğrudan piston çubuğu yüzeyine biner. Sızdırmazlık dudağının, aşındırıcı aşınmayı önleyecek kadar pürüzsüz, ancak bir yağlama filmi taşıyacak kadar mikro pürüzlülüğe sahip bir yüzeye ihtiyacı vardır. Uygulamada, hidrolik piston çubukları yaklaşık Ra 0,2 ila 0,4 µm pürüzlülüğe kadar taşlanır ve cilalanır. Daha sert olan her şey conta dudağını aşındırır; Önemli ölçüde daha pürüzsüz olan herhangi bir şey, yağ keçesini aç bırakabilir ve sürtünmeyi artırabilir.
Yuvarlaklık ve düzlük, çubuk ile bez arasındaki boşluğu kontrol eder. Aşırı ovallik bir tarafta geniş bir boşluk, diğer tarafta ise girişim oluşturur. Zamanla salmastra yatağı ve contasında eşit olmayan yüklemeler meydana gelir, bu da lokal aşınmaya ve sonuçta gözle görülür bir sızıntı yoluna neden olur. Bu nedenle çubuk üreticileri, yalnızca yüzey dokusuna güvenmek yerine, yuvarlaklık ve düzlüğü milimetrenin birkaç yüzde biri kadar bir aralıkta tutarlar.
| Parametre | Tipik özellikler | Performans üzerindeki etkisi |
|---|---|---|
| Yüzey pürüzlülüğü Ra | 0,2 - 0,4 µm | Conta aşınması ve sürtünmesi |
| Doğruluk | Maksimum 0,05 mm/m | Bez yük dağılımı |
| Yuvarlaklık | Maksimum 0,02 mm | Düzgün sızdırmazlık boşluğu |
| Çap toleransı | f7'den h8'e | Salmastra ve contalara uygun |
Çıplak taşlanmış çelik, indüksiyonla sertleştirilmiş olsa bile çoğu hidrolik uygulama için yeterli değildir. Çubuk neme, tuz spreyine, temizlik kimyasallarına ve aşındırıcı toza maruz kalır. Bir kaplama sistemi, aşınma direnci için sertlik, taban çeliği için korozyon koruması ve conta malzemesiyle uyumluluk sağlamalıdır.
Sert krom endüstrinin temelidir. Serttir, yaklaşık 800 ila 1000 HV'dir, tipik conta bileşiklerine karşı düşük sürtünme katsayısına sahiptir ve 20 ila 50 µm arasında kontrollü kalınlıklarda uygulanabilir. Temiz iç ortamlar için sert krom, iyi anlaşılmış performansıyla en düşük maliyetli seçenektir.
Denizcilik ve dış mekan ekipmanlarında, çift katmanlı süt beyazı krom ve ardından sert krom, tek katmanlı sert kromdan daha iyi korozyon direnci sağlar. Nikel artı sert krom sistemleri tuz yüklü koşullarda benzer şekilde davranır. Bu kaplamalar daha maliyetlidir ancak maruziyetin agresif olduğu durumlarda servis aralıklarını uzatırlar.
Seramik kaplamalar, yüksek aşınma ve yüksek korozyona sahip uygulamalar için önemli ölçüde daha yüksek sertlik ve korozyon direnci sunar. Lazer kaplama, metalurjik olarak bağlanmış bir kaplama uygular ve aynı zamanda hasarlı çubukların onarılması için standart yoldur. QPQ (söndürme-parlatma-söndürme) nitrürleme, sertleştirilmiş kasanın daha ince olmasına rağmen, iyi aşınma özelliklerine sahip, daha düşük maliyetli bir alternatif sağlar.
Genel amaçlı silindirlerin çoğu için sert krom kaplamalı çubuk pratikte varsayılan olarak kalır çünkü üretim davranışı iyi belgelenmiştir ve çalışma saati başına maliyeti düşüktür.
| Kaplama sistemi | Tipik sertlik (HV) | Korozyon direnci | Tipik kalınlık |
|---|---|---|---|
| Sert krom | 800 ila 1000 | iyi | 20 - 50 µm |
| Süt beyazı sert krom | 800 ila 1000 | Çok iyi | 30 - 60 µm |
| Nikel sert krom | 800 ila 1000 | Çok iyi | 30 - 60 µm |
| Seramik | 1000 ila 1400 | Mükemmel | 100 - 300 µm |
| Lazer kaplama | 700 ila 900 | Mükemmel | 300 - 1000 µm |
| QPQ | 500 ila 700 | iyi | 10 - 30 µm |
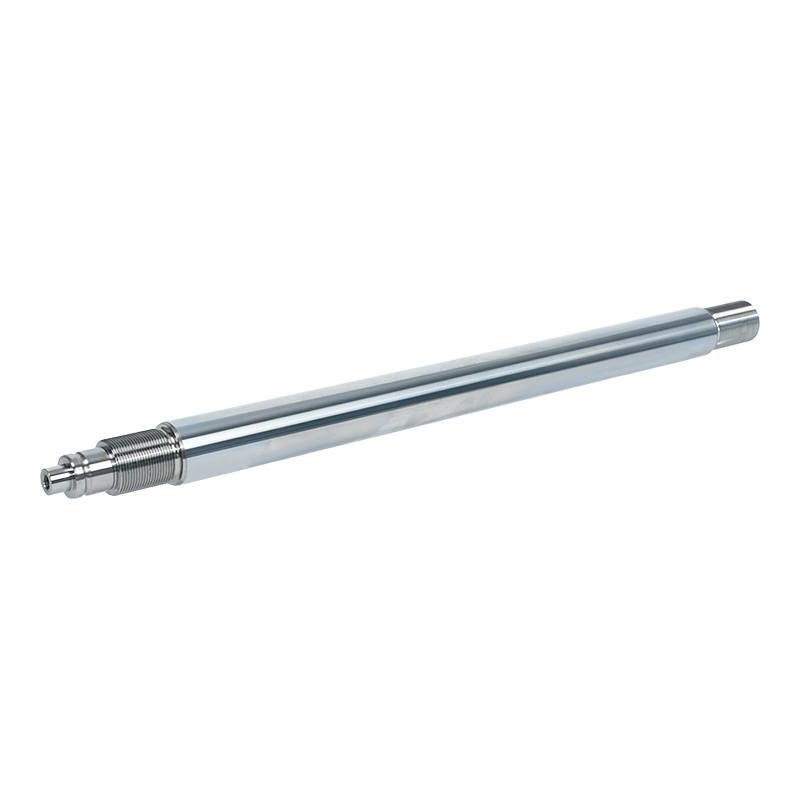
Sert Krom Kaplama Piston Mili Elektrolizle kaplanmış krom, yüksek sertlik ve korozyon direnci sağlayarak bu çubuğu, belgelenmiş performansın ve çalışma saati başına düşük maliyetin önemli olduğu genel amaçlı silindirler için pratik bir varsayılan haline getirir. Ürünü Görüntüle → Kaplama seçimi işlenmiş çubuk çapını, conta uyumluluğunu ve birim maliyeti değiştirir. Sert krom, kenar başına 20 ila 50 µm oranında uygulanır, böylece taban çeliği, kaplama katmanını alacak şekilde küçük boyutta işlenir. Seramik ve lazer kaplama, farklı yüzey hazırlığına ve genellikle nihai boyutları geri kazandırmak için kaplama sonrası taşlamaya ihtiyaç duyar. Conta paketinin aynı zamanda kaplama kimyasıyla da uyumlu olması gerekir.
Uygulamada, önce çalışma ortamını, ikinci olarak çevrim sıklığını ve üçüncü olarak maliyet hedefini belirtin. Standart bir sert krom çubuk, temiz, kapalı mekan hidrolik preslerde iyi performans gösterir. Aynı çubuk tarama veya maden küreği üzerinde erken arızalanır. Bu maddi bir kusur değil; bu bir spesifikasyon uyumsuzluğudur.
Çubuk tedarik ederken birim fiyatın ötesine bakın. Proses kontrolü son silindirin garanti maliyetini artırır. İndüksiyonla sertleştirme tutarlılığı, taşlama ve cilalama kapasitesi, kaplama kalınlığı tekdüzeliği ve belgelenmiş denetim kayıtları hakkında bilgi alın. ISO 9001 sertifikası bir farklılaştırıcı değil, bir temeldir.
Kendi taşlama, cilalama ve elektrokaplama hatlarını işleten bir tedarikçi, birden fazla alt yükleniciyi koordine etmek yerine, çubuk ömrünü belirleyen parametreler üzerinde doğrudan kontrole sahiptir. Wuxi Qunke Makineleri bu entegre modeli takip ederek hassas piston çubuklarını, kaplamalı çubukları ve komple hidrolik silindirleri 25.000 metrekareden fazla bir alana yayılan tek bir tesisten tedarik ediyor.
Mühendislik makinelerinde çubuk, teslim edilen bir bileşen olarak silindire girer ve conta sistemine uygunluğun erken planlanması gerekir. Mühendislik makinelerindeki yağ silindirlerinin eşleştirilmesi, çubuk ve conta özelliklerini birlikte sonuçlandıran ekipler için pratik bir okumadır.
Bize Ulaşın
+86-137-0618-5800
No.3 Dujuan Batı Yolu, Hudai Kasabası, Binhu Bölgesi, Wuxi Şehri, Jiangsu Eyaleti
İletişime Geçin
Mobil